

 ENG
Ak špecifikujete líniu PMMA listu, profilovú líniu alebo kompozíciu pre akrylové pelety, prvým rozhodnutím nie je priemer skrutky. Je to história tepla. PMMA alebo polymetylmetakrylát sa často nazýva akryl a chová sa ako vysoko číry technický termoplast, kým sa neprehreje, nezostrihne alebo sa nenaplní príliš veľkým množstvom vlhkosti. Potom môže zožltnúť, vytvárať gély alebo vytvárať bubliny, ktoré ničia optickú kvalitu.
Praktický záver je jednoduchý: extrúzna linka z akrylového PMMA by sa mala vyberať podľa hustoty krútiaceho momentu, geometrie skrutky, vákuového odvzdušňovania, presnosti podávania, regulácie teploty a spôsobu peletizácie, nie iba podľa kilowattov motora. Táto príručka vysvetľuje, čo je PMMA, kam sa hodí vytláčanie, na ktorých detailoch linky záleží a čo je potrebné pred kúpou overiť.
Čo je akrylový PMMA a prečo sa vytláča
PMMA je priehľadný termoplast vyrobený z metylmetakrylátu. Je cenený pre optickú čistotu, tuhosť, odolnosť voči vonkajším vplyvom počasia a tvrdosť povrchu. Podľa zverejnených technických údajov polymérov má PMMA na všeobecné použitie zvyčajne hustotu okolo 1,17 až 1,20 g/cm3, priepustnosť svetla takmer 92 % a teplotu vychýlenia tepla často v rozsahu 80 až 100 °C, v závislosti od kvality. Nie je to to isté ako polykarbonát: PMMA je čírejší a odolnejší voči poškriabaniu, no je krehkejší a menej odolný voči nárazom.
Vytláčanie je dôležité, pretože nie každý PMMA produkt je odlievaný. Liate PMMA dosky sa vyrábajú nalievaním monoméru medzi sklenené dosky. Extrudované PMMA dosky, profily, rúrky a zlúčeniny sa vyrábajú tavením a tvarovaním polymérových peliet. Extrúzia poskytuje rýchlejšie cykly, prísnejšiu kontrolu hrúbky a jednoduchšiu nepretržitú výrobu. V prípade miešačov môže dvojzávitovkový extrudér tiež zmiešať PMMA s modifikátormi nárazu, UV stabilizátormi, farbivami alebo inými polymérmi.
Okno tried a spracovania PMMA
Akrylový PMMA nie je jediný recept. Univerzálne triedy sa zameriavajú na čistotu a tuhosť. Nárazovo modifikované triedy vymenia určitú jasnosť za húževnatosť. Tepelne odolné druhy zvyšujú bod mäknutia, ale zužujú okno spracovania. Extrudované triedy sa zvyčajne dodávajú ako pelety a môžu už obsahovať lubrikanty alebo stabilizátory. V tabuľke nižšie sú zhrnuté typické úvahy kupujúceho, nie pevné špecifikácie.
| Typ stupňa | Bežné používanie | Pozor na vytláčanie |
|---|---|---|
| PMMA na všeobecné použitie | Optická plachta, displej, osvetlenie | Sušenie vlhkosťou a nízky strih sú kritické |
| Nárazovo modifikovaný PMMA | Označenie, profily, odolné diely | Nižšia teplota taveniny pomáha zachovať rázovú pevnosť |
| Tepelne odolný PMMA | Automobilové lišty, šošovky, priemyselné kryty | užšie okno; vyhýbajte sa mŕtvym miestam a prehrievaniu |
| PMMA v extrúznej kvalite | Plech, rúrka, profil, peletizácia | Konzistentné podávanie a podtlakové odvzdušňovanie zlepšujú prehľadnosť |
Praktickým východiskovým bodom pre mnohé druhy vytláčania PMMA je sušenie pri 80 až 100 °C počas 2 až 4 hodín, potom spracovanie pri teplotách taveniny približne medzi 200 až 250 °C. Tieto čísla nie sú univerzálne. Žiaruvzdorná trieda môže potrebovať horný koniec, zatiaľ čo trieda modifikovaná nárazom môže uprednostňovať dolný koniec. Dôležitým bodom je, že PMMA má malú toleranciu voči vlhkosti a nadmernému šmykovému teplu.
Typické hodnoty z verejných údajových listov polymérov; trieda, hrúbka a metóda merania ovplyvňujú výsledky.
 KTS High Performance Series Engineering Plastic Extrusion Line Stránka KTS High Performance Series obsahuje desať modelov pretláčania plastov s Do/Di, špecifickým krútiacim momentom, rýchlosťou a výkonom pre kontrolované tavenie. Zobraziť produkt →
Dvojskrutkové vytláčanie: Tam, kde línie PMMA uspejú alebo zlyhajú
Pri dvojzávitovkovej extrúzii sa PMMA zvyčajne spracováva jedným z dvoch spôsobov: priamou extrúziou plechu alebo profilu alebo zmiešaním a peletizáciou pred druhým krokom tvarovania. Obidve cesty závisia od riadeného tavenia. PMMA má vysokú viskozitu taveniny, takže rýchlo vytvára šmykové teplo. Ak je konfigurácia skrutiek príliš agresívna, polymér môže degradovať skôr, ako operátor uvidí teplotný alarm.
Úspešná linka PMMA zvyčajne zahŕňa: gravimetrický podávač pre konzistentné dávkovanie; sušiaci systém proti prúdu; ko-rotujúci dvojzávitovkový extrudér s miernym strihovým závitovkovým profilom; vákuové odvetrávanie vlhkosti a prchavých látok; čerpadlo taveniny alebo menič sita, keď je dôležitá stabilita tlaku; a peletizačný alebo lisovací systém prispôsobený cieľovému produktu. Pre kompaundáciu je užitočným ukazovateľom špecifický krútiaci moment. Spoločnosť KUNWEI uvádza, že navrhla dvojzávitovkové extrudéry so špecifickým krútiacim momentom do 14 Nm/cm3 pre priemysel zmesí. Vyššia hustota krútiaceho momentu môže umožniť väčší výkon na veľkosť skrutky, ale vyžaduje aj lepšie chladenie skrutky a riadenie procesu.
Iba schematický. Skutočné rozloženie linky závisí od výkonu, formy peliet a následného tvarovania.
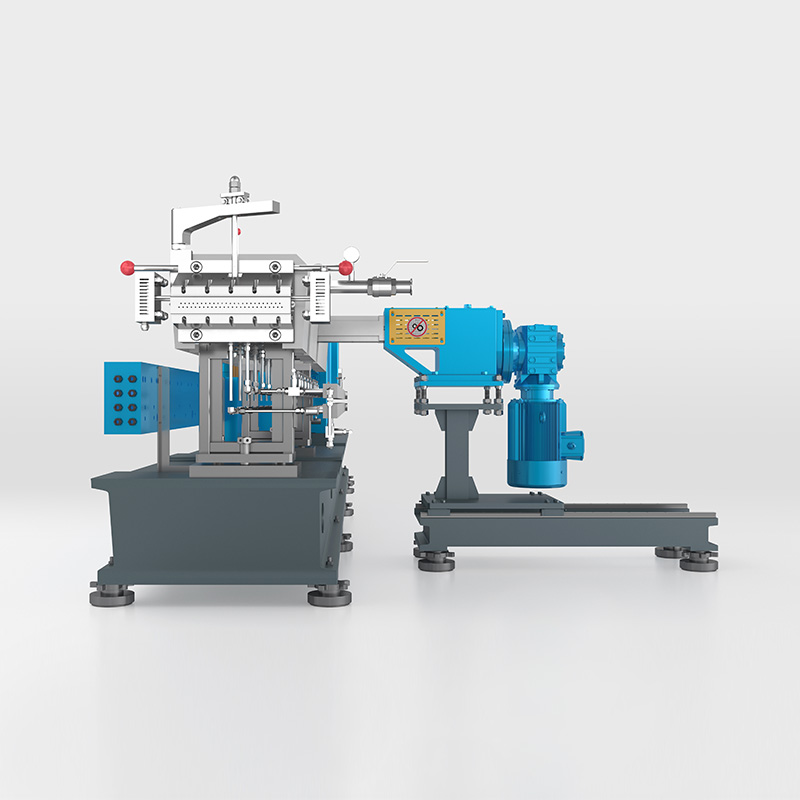 Výrobná linka vysokoobjemového dvojzávitovkového extrudéra KTD Na stránke KTD High Volume Series sú uvedené modely a údaje o krútiacom momente, rýchlosti a výkone pre kompaundáciu plnených, reaktívnych materiálov alebo materiálov citlivých na strih s vysokým krútiacim momentom. Zobraziť produkt →
Možnosti miešania a peletizácie pre akrylový PMMA
Keď sa zmieša PMMA, cieľom je rovnomerná disperzia bez zničenia molekulovej hmotnosti. Spoločne rotujúci dvojzávitovkový extrudér s modulárnymi závitovkovými prvkami umožňuje procesoru vyvážiť dopravu, tavenie, miešanie a odvzdušňovanie. Pre vysoké náplne plniva alebo aditív môže bočný podávač pridať minerálne plnivá alebo stužovacie činidlá po prúde, potom, čo sa polymér už roztopil. To znižuje opotrebovanie skrutky a predchádza problémom s podávaním.
Ďalším rozhodnutím je peletizácia. Peletizácia prameňov poskytuje dobrú vizuálnu kontrolu a funguje dobre pre mnohé zlúčeniny PMMA, vyžaduje si však starostlivé chladenie. Podvodná peletizácia produkuje guľaté pelety a dokáže zvládnuť vyšší výkon, vyžaduje si však čistú tvár matrice a stabilný tlak taveniny. Ďalšou možnosťou pre určité zlúčeniny je rezanie horúcim povrchom vodným krúžkom. Použitá alebo existujúca linka môže byť niekedy skôr modernizovaná ako nahradená; napríklad an technická linka na peletizáciu plastov možno prepracovať pomocou nových skrutkových prvkov, podávačov a ovládacích prvkov, keď sa zmení portfólio polymérov.
Kupujúci by mali požiadať o skúšobnú prevádzku s vlastnou triedou PMMA. Skúška by mala merať výstup, teplotu taveniny, krútiaci moment, úroveň vákua, tvar peliet a žltnutie. Ak dodávateľ nemôže preukázať, ako linka zvláda vlhkosť a šmykové teplo, cenová ponuka je neúplná.
 Podvodný peletizačný systém pre linky so závitovkovým extrudérom Podvodné peletizačné rezy sa roztavia na granule v cirkulujúcej vode, čo pomáha znižovať prašnosť a podporuje opätovné použitie chladiacej vody. Zobraziť produkt →
Následné vybavenie a kvalita povrchovej úpravy
PMMA pelety a dosky sa posudzujú vizuálne. Linka, ktorá produkuje prijateľné mechanické vlastnosti, ale viditeľné čierne škvrny, bubliny alebo farebné zmeny, na trhu stále neuspeje. Nadväzujúce zariadenia si preto zaslúžia rovnakú pozornosť ako extrudér. Presnosť kŕmenia ovplyvňuje konzistenciu formulácie. Vákuové odvzdušňovanie ovplyvňuje hladinu bublín a gélu. Filtrácia ovplyvňuje škvrny. Rezanie a chladenie ovplyvňujú tvar peliet a prach.
Pri vytláčaní plechov a profilov určuje toleranciu hrúbky a povrchovú úpravu matrica, kalandrovanie, chladenie a odťahovací systém. Pre kompaundáciu určuje granulátor, vodný systém a triedič objemovú hustotu a následné kŕmenie. Linka z PMMA často potrebuje krok odprášenia alebo preosievania, pretože jemné častice môžu spôsobiť rázy pri podávaní a optické defekty. Najlepším prístupom k obstarávaniu je najskôr definovať konečný produkt a potom pracovať späť na návrhu skrutiek a následného vybavenia.
Kľúčové špecifikácie, tolerancie a riziká obstarávania
Extrúzia PMMA je menej zhovievavá ako mnohé komoditné polyméry, takže špecifikácie by mali byť napísané s toleranciami. Praktická špecifikácia môže vyžadovať stabilitu teploty taveniny v rozmedzí plus alebo mínus 3 °C, vákuové odvetrávanie schopné dosiahnuť definovanú úroveň vákua, kolísanie dĺžky peliet v rámci stanoveného rozsahu a skrutkové prvky vyrobené z materiálu odolného voči opotrebovaniu, keď sa používajú plnivá. Presné čísla závisia od triedy, výkonu a produktu.
Bežné obstarávacie riziká zahŕňajú porovnávanie iba výkonu motora, ignorovanie špecifického krútiaceho momentu; podcenenie sušenia a vetrania; výber peletizéra bez testovania taveniny; a akceptovanie konštrukcie skrutky skopírovanej z iného polyméru. PMMA zlúčenina môže vyzerať dobre pri nízkom výkone a zlyhať pri plnej rýchlosti. Z tohto dôvodu by akceptačné testovanie malo zahŕňať trvalý chod pri cieľovom výstupe, nie krátke predvádzanie.
Skontrolujte tiež prístup k službe. Linky PMMA vyžadujú časté čistenie pri zmenách sklonu. Vložky sudov, skrutkové prvky, lisovacie dosky a čepele peletizéra by mali byť prístupné bez nadmerných prestojov. Dôležitá je dostupnosť náhradných dielov, najmä pre vákuové tesnenia, vykurovacie telesá a náboje fréz. Použitá alebo renovovaná linka môže byť atraktívna, ale iba ak je geometria skrutiek a ovládacie prvky prerobené na akryl. A masterbatch dvojzávitovková extrúzna peletizačná linka upgrade môže ilustrovať, ako sa prispôsobujú sekcie podávania, miešania a peletizácie pri zmene materiálu.
FAQ: Akrylátové PMMA vytláčanie a vybavenie
Q1: Na čo sa používa akrylový PMMA?
PMMA sa používa na značenie, kryty osvetlenia, hárky displejov, automobilové čalúnenie, lekárske zariadenia a optické časti. Zmiešava sa tiež do peliet na extrúziu a vstrekovanie.
Q2: Je PMMA rovnaký ako akryl?
Áno, pri každodennom používaní akryl zvyčajne znamená PMMA. Presne povedané, akryl je rodina polymérov, zatiaľ čo PMMA je najbežnejším priehľadným akrylovým plastom.
Q3: Môže byť PMMA extrudovaný?
áno. Bežné sú extrudované PMMA fólie, profily, rúrky a pelety. Kľúčom je kontrolované sušenie, mierny strih a stabilná teplota taveniny.
Q4: Aký je rozdiel medzi liatym a extrudovaným PMMA?
Liate PMMA sa vyrába nalievaním monoméru do foriem alebo medzi sklenené dosky. Extrudovaný PMMA sa vyrába tavením peliet. Extrudované druhy zvyčajne ponúkajú prísnejšiu kontrolu hrúbky a rýchlejšiu výrobu.
Q5: Prečo potrebuje PMMA pred extrúziou sušenie?
PMMA absorbuje vlhkosť. Ak nie je vysušený, voda sa v sude mení na paru, čo spôsobuje bubliny, strieborné pruhy a zlú kvalitu povrchu. Typické sušenie je 80 až 100 °C počas 2 až 4 hodín.
Otázka 6: Aký extrudér s dvoma závitovkami je najlepší na miešanie PMMA?
Zvyčajne sa uprednostňuje súbežne rotujúci dvojzávitovkový extrudér s dostatočnou hustotou krútiaceho momentu, jemnou geometriou závitovky, vákuovým odvzdušňovaním a presným gravimetrickým podávaním. Presná konfigurácia musí byť testovaná so špecifickou triedou PMMA.
Pre projekty akrylového PMMA je najbezpečnejšou cestou definovanie optického alebo mechanického cieľa, potvrdenie triedy živice, jej správne vysušenie a testovanie navrhovanej skrutky a následného zariadenia v reálnych výrobných podmienkach. Linka, ktorá chráni kvalitu taveniny, zvyčajne prekoná lacnejšiu linku, ktorá vyzerá konkurencieschopne iba na papieri.


