

 ENG
Časť PA66 vyplnená sklom, ktorá pri pádovej skúške praskne, je zvyčajne obviňovaná z formovacej bunky. Sledujte to tri týždne dozadu a šarža bola vyrezaná zo zmesi, ktorej sklenené zväzky sa nikdy úplne neotvorili, alebo ktorej vlhkosť bola 0,25 % namiesto 0,10 %. O umelých polymérnych zlúčeninách sa rozhoduje dlho pred vstrekovacou jednotkou – pri formulácii, dávkovaní, miešaní taveniny a dokončovaní peliet.
Skrátená verzia: zložený údajový list je strop, nie prísľub. To, čo sa dostane do lisu, je výstup procesného reťazca, v ktorom každý krok nesie toleranciu a vyhráva najširšia tolerancia. Nižšie uvedený prehľad sleduje reťazec od sila na prísady po sito.
Čo v skutočnosti sú umelo vytvorené polymérne zlúčeniny
Technický polymér je skupina živíc - PA6, PA66, PBT, POM, PC, PPS, PPA - vybraná pre teplotný strop, pevnosť podlahy alebo požiadavku na chemickú odolnosť. Zmes je taká, že živica po vystužení, plnivá, modifikátory rázovej húževnatosti, retardéry horenia a stabilizátory boli do nej primiešané v tavenine a narezané na pelety s definovanou, opakovateľnou sadou vlastností. Dvaja dodávatelia môžu dodávať "PA66-GF30" a vyrábať diely, ktoré sa správajú odlišne, pretože názov triedy popisuje zloženie, nie morfológiu: distribúcia dĺžky vlákna, kvalita disperzie a umiestnenie aditív, to všetko je mimo názvu.
V tejto medzere žije najväčšie riziko nákupu. Zlúčenina je špecifikácia a špecifikácia musí byť napísaná v podmienkach, ktoré môže extrudér skutočne držať.
| Komponent | Typické zaťaženie | Funkcia | Bežné zlyhanie, ak je nesprávne špecifikované |
|---|---|---|---|
| Základná živica (PA, PBT, POM, PC, PPS) | 50 – 90 % | Dráha zaťaženia, teplotný strop, chemická odolnosť | Nesprávna viskozita, slabé disperzné miešanie |
| Sklenené vlákno | 10-50% | Tuhosť, odolnosť proti tečeniu, rozmerová stálosť | Odieranie vlákien, krehké rohy |
| Minerálne plnivo (mastenec, wollastonit, uhličitan vápenatý) | 5 – 40 % | Kontrola deformácie, povrch, cena | Aglomeráty, prach, napájacie mostíky |
| Modifikátor a kompatibilizátor nárazu | 3-15% | Ťažnosť, fázová adhézia | Prílišné zmäkčenie, doska na nástrojoch |
| Systém spomaľujúci horenie | 5 – 25 % | Terče UL 94 V-0, výkon žeravého drôtu | Mechanická strata, korózia skrutiek |
| Stabilizátory, mazivá, nukleačné činidlá | 0,1 – 2 % | Stabilita procesu a životnosť | Feeder drift pri veľmi nízkych rýchlostiach |
Hustota je najrýchlejší odtlačok prsta toho, čo je skutočne vo vrecku. 30% sklom naplnený PA66 má hmotnosť približne 1,36 g/cm³, čistý PA66 približne 1,14. Číslo, ktoré sa medzi dodávkami pohybuje, znamená, že došlo k posunu nakládky alebo pomeru prebrúsenia.
Štyri formulačné páky a čo každá stojí
Takmer každá inžinierska zmes je vyjednávaním medzi štyrmi pákami. Presuňte jeden a ostatné sa zvyčajne pohybujú späť.
- Posilnenie. Sklenené vlákno od 10% do 50% hmotnosti zvyšuje modul a odolnosť proti tečeniu a tvrdo sťahuje predĺženie. Nad približne 40 % sa obmedzujúcim faktorom stáva skôr lámanie vlákna počas miešania než samotné zaťaženie.
- Modifikácia vplyvu a kompatibilita. Spojovacie činidlá a elastomérne modifikátory odstraňujú vrubový náraz a fázovú adhéziu; prehnané, zmäkčujú súčiastku a môžu sa ohýbať na nástrojoch.
- Spomalenie horenia. Bezhalogénové systémy na báze fosforu alebo hydroxidu kovu často potrebujú 15-25% zaťaženie, čo stojí mechanický výkon a môže napadnúť nechránené súčasti skrutiek. Smer cesty v priemysle smeruje skôr k reaktívnej, molekulárne viazanej chémii spomaľujúcej horenie, než k pasívnym prísadám.
- Stabilizácia a mazanie. Menej ako 2 % formulácie a najbežnejší zdroj unášania, pretože pri týchto rýchlostiach sa chyba podávača niekoľko gramov za hodinu stáva chybou formulácie.
Tieto kompromisy pretvárajú dva tlaky. Recyklovaná surovina a surovina na biologickej báze sa dodáva s premenlivým tokom taveniny a kontamináciou, takže okno zloženia musí byť širšie ako špecifikácia. Medzitým elektrické aplikácie - vysokonapäťové konektory, prípojnice, kryty batérií - neustále posúvajú index sledovania a horľavosť smerom nahor, zatiaľ čo časti stien sa stenčujú.
Disperzia, nezaťaženie, rozhodne, či zmes funguje
Zmiešavanie vykonáva dve rôzne úlohy miešania. Distribučné miešanie rozprestiera častice rovnomerne cez taveninu; disperzné miešanie rozbíja aglomeráty a zmáča jednotlivé vlákna alebo doštičky plniva. Skrutka, ktorá je dobrá v jednom, nie je automaticky dobrá v druhom, a preto je konfigurácia skrutiek – nie samotný priemer – skutočnou špecifikáciou.
Disperzné miešanie potrebuje stres a stres pochádza z krútiaceho momentu. Dvojzávitovkové extrudéry s vysokým krútiacim momentom nákupná výška procesu: rovnaký výkon pri nižšej rýchlosti závitovky alebo tvrdšia disperzná zóna bez prehriatia taveniny. KUNWEI stavia svoj sortiment zmesí na deklarovanom špecifickom krútiacom momente až 14 Nm/cm³ naprieč priemermi skrutiek od 8 mm do 177 mm, ktorý zahŕňa laboratórne skúšky a veľkoobjemovú výrobu na jednej platforme.
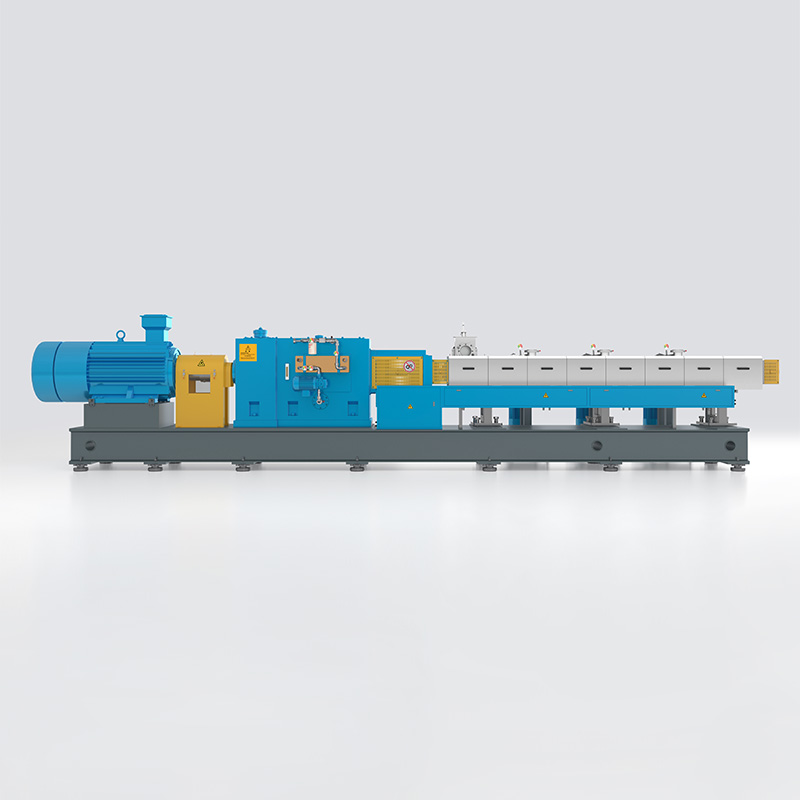 Séria vysokovýkonných dvojskrutkových extrudérov KTS Dvojzávitovková platforma na miešanie s vysokým krútiacim momentom od laboratória až po veľkoobjemové modely, relevantné pre disperzné miešanie plnených PP zmesí. Zobraziť produkt →
Presnosť kŕmenia nastavuje skutočné tolerančné pásmo
PP zmes plnená 40 % mastencom potrebuje 400 kg plniva na tonu. Polpercentná chyba na tomto prúde je 2 kg na tonu hotovej pelety – dosť na to, aby sa hustota, deformácia a modul posunuli mimo vstupnú kontrolu zákazníka.
Gravimetrické dávkovače so stratou hmotnosti zadržia túto chybu vážením celej násypky a jej obsahu; objemové jednotky driftujú s objemovou hmotnosťou. Tam, kde sú plnivá ľahké a nadýchané, bočné podávanie s podporou podtlaku zvýši objemovú hustotu na vstupe a zastaví premostenie skôr, ako materiál dosiahne závitovku.
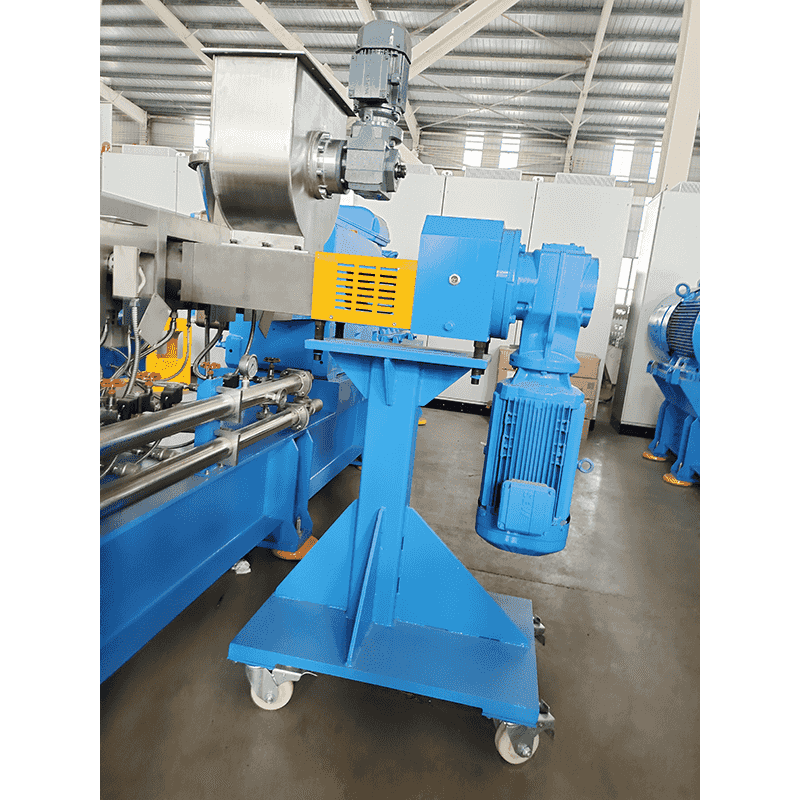 Bočný podávač pre prášok a vlákna so závitovkovým extrudérom Nútené bočné podávanie prášku, krátkeho vlákna alebo premixu s podporou podtlaku na zlepšenie objemovej hustoty a účinnosti dávkovania v linkách na miešanie. Zobraziť produkt →
Praktická kontrola: požiadajte o opakovateľnosť podávača v gramoch za hodinu pri vašej cieľovej rýchlosti, nie ako percento z plného rozsahu. Potom sa opýtajte, koľko portov bočného podávača sud nesie a či je možné premiestniť neskoršie časti valca, keď príde ďalšia formulácia.
Rezanie, chladenie a sušenie: Tam, kde peniaze unikajú
Peletizácia je miesto, kde sa dobrá zmes stáva dobrým produktom alebo zásielkou pokút. Peletizácia prameňov vo vodnom kúpeli vyhovuje typom plneným sklom, kde záleží na zachovaní dĺžky vlákna a vlákno zostáva okrúhle; podvodná peletizácia zvláda vysokú priepustnosť a mäkké alebo lepkavé taveniny a uzavretá vodná slučka udržuje prach mimo vzduchu rastlín. Rezanie vodným krúžkom za horúca je medzi nimi a je bežné pri plnených polyolefínoch.
Dve čísla sú dôležitejšie ako typ stroja: jemné častice pod 1 mm a vlhkosť vo vrecku. Zmesi sklenených vlákien vylučujú jemné častice na rezačke a pri každom pneumatickom prenose potom a tieto jemné častice sú bohaté na vlákna, takže sito, ktoré ich odstraňuje, odstráni aj kúsok formulácie. Sušenie musí byť špecifikované voči živici - PA a PBT potrebujú oveľa viac ako PE alebo PP - a cieľová vlhkosť patrí do objednávky, nie do pamäte operátora.
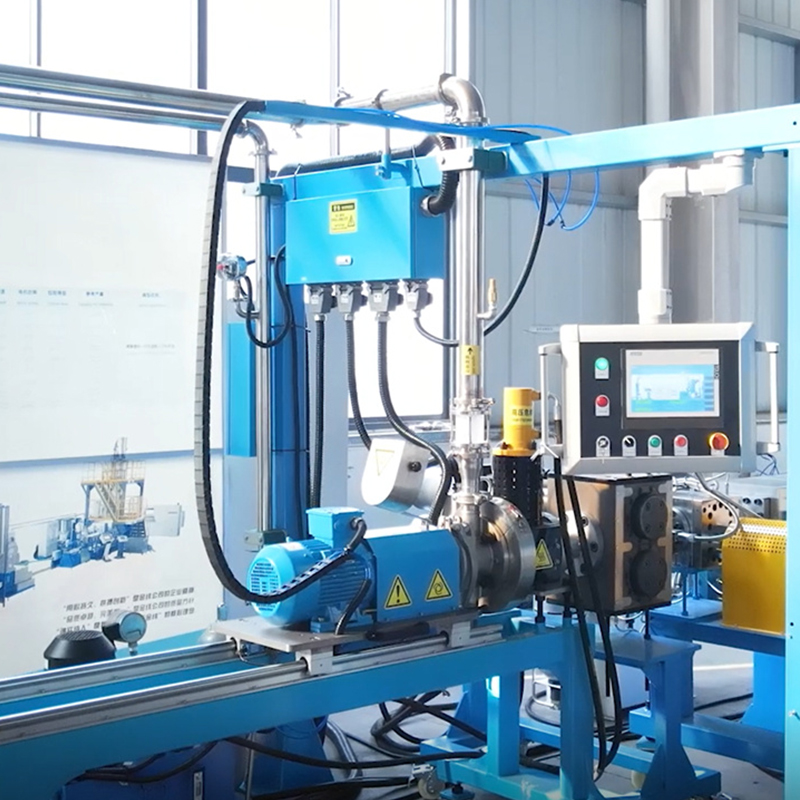 Podvodný peletizačný systém pre extrudované zlúčeniny Uzavretá podvodná peletizácia premieňa roztavenú zlúčeninu na granule a pomáha obmedzovať prašnosť s cirkulujúcou chladiacou vodou pre vytláčacie linky. Zobraziť produkt →
Kvalitné brány, ktoré sa oplatí zapísať do objednávky
Štandardné testovacie metódy odstraňujú väčšinu argumentov skôr, ako začnú. Funkčná súprava brán pre inžinierske zlúčeniny vyzerá takto:
- Vlastnosti v ťahu podľa ISO 527-2 alebo ASTM D638, s uvedenou skúšobnou rýchlosťou - plnené a neplnené triedy sa líšia.
- modul pružnosti v ohybe podľa ISO 178; Náraz Charpyho alebo Izoda podľa ISO 179-1 alebo ISO 180, vrúbkovaný a bez vrúbkov, pri uvedenej teplote.
- Hmotnostný prietok taveniny podľa ISO 1133 pri stanovenej teplote a zaťažení; hustota na ISO 1183.
- Horľavosť podľa UL 94 alebo IEC 60695-11-10 s uvedenou hrúbkou vzorky; porovnávací index sledovania k IEC 60112 pre elektrické triedy.
- Vlhkosť pri dodaní od Karla Fischera alebo strata pri sušení, plus rozdelenie veľkosti peliet a limit jemných častíc.
Vady sa rýchlejšie riešia, keď symptóm zodpovedá štádiu, ktoré ho spôsobilo.
| Symptóm | S najväčšou pravdepodobnosťou štádium | Prvá vec, ktorú treba skontrolovať |
|---|---|---|
| Čierne škvrny | Tavenina, doba zotrvania | Mŕtve miesta v skrutke, opotrebovanie hlavne, zmena farby |
| Bubliny alebo dutiny | Devolatilizácia, vlhkosť | Úroveň vákua, stav vetrania, predsušenie |
| Neprimerané pokuty | Rezanie, prenášanie | Opotrebenie čepele, teplota vody, rýchlosť vzduchu |
| Povrch bohatý na vlákna, krehké rohy | Disperzia, odieranie vlákien | Konfigurácia skrutiek, poloha bočného podávača, tlak matrice |
| Posun rozmerov medzi pozemkami | Kŕmenie, pomer prebrúsenia | Kalibrácia podávača, váha panna na prebrúsenie |
Päť otázok, ktoré by ste si mali položiť pred porovnaním cien
- Aký konkrétny krútiaci moment a voľný objem dodáva uvedený stroj pri mojom výkone? Údaj krútiaceho momentu bez priemeru a objemu je marketingový.
- Koľko kŕmnych miest a ktoré môžu byť kŕmené z boku? Veľké množstvo plniva a skla smeruje po prúde, nie do hrdla.
- Koľko stupňov odstránenia prchavosti a je pred matricou vákuový port? Prchavé látky odchádzajú v rôznych bodoch v závislosti od živice.
- Ktorá cesta peletizácie a koľko stojí prechod? Pramenné a podvodné vedenia majú veľmi rozdielne profily prestojov pri 5 t/h a pri 500 kg/h.
- Aká je cesta retrofitu? Sudy, skrutkové prvky a bočné podávače by mali byť rekonfigurovateľné pre ďalšiu formuláciu, nielen pre túto.
Existujúce linky často odpovedajú na tieto otázky odlišne. Dodatočné vybavenie, ako napr strojárenská výrobná linka na výrobu plastových peliet upgrade, môže pridať krútiaci moment a bočný podávač za zlomok ceny nového stroja - za predpokladu, že prevodovka a vývrty hlavne majú rezervu.


