

 ENG
Postavte sa jednu zmenu na ručnú kŕmnu stanicu a vzor sa opakuje: operátor naberá prísadu z vrecka, váha presahuje, časť sa naberá späť a záznam stále ukazuje 25,0 kg. V rámci ôsmich zložiek a troch zmien sa tieto malé korekcie stanú merateľnými odchýlkami v každej dávke. Automatizované váženie a dávkovanie ingrediencií nahrádza túto na človeku závislú slučku snímačmi zaťaženia, skrutkovými podávačmi a programovateľným ovládaním, ktoré uzamkne každý komponent na opakovateľný cieľ. Tento článok vysvetľuje, ako automatizovať váženie a dávkovanie na dvojzávitovkovej kompaundačnej linke: princípy váženia, architektúru zariadenia, výberové kritériá a implementačné kroky, ktoré zabránia nákladným chybám.
Prečo automatizovať váženie a dávkovanie na miešacej linke
Obchodný prípad začína opakovateľnosťou. Podávač so zníženou hmotnosťou meria svoj vlastný úbytok hmotnosti v priebehu času a koriguje rýchlosť závitovky v reálnom čase, takže zmena objemovej hmotnosti už nemení dodávanú hmotnosť. Manuálne váženie závisí namiesto toho od techniky operátora, času ustálenia váhy a metódy naberania – všetky zdroje náhodných chýb.
Čo automatizácia vlastne mení
- Presnosť, ktorá platí v čase: Gravimetrické dávkovanie zvyčajne udržuje odchýlku v rozmedzí ±0,25–0,5 % od nastavenej hodnoty, zatiaľ čo manuálne dávkové váženie sa bežne líši o ±2–3 %.
- Digitálna správa receptov: cieľové hmotnosti, tolerancie a sekvencie podávania sú uložené v ovládači; každá šarža je zaprotokolovaná na účely kontroly sledovateľnosti a kvality.
- Čistejšia a bezpečnejšia prevádzka: operátori pracujú mimo dosahu prachu a opakovaného zdvíhania; uzavretý prenos znižuje rozliatie, kontamináciu a stratu materiálu.
- Rýchlejšia výmena: prepínanie receptov je zmena parametrov na HMI, nie cvičenie s opätovným meraním s poznámkami a odhadmi.
Rovnaký princíp platí pre predzmesi, technické plasty, systémy s vysokou náplňou a biodegradovateľné modifikácie: iba to, čo sa nameria, môže byť udržiavané konštantné.
Objemové alebo gravimetrické: Najprv sa rozhodnite o princípe váženia
Prvým rozhodnutím nie je, ktorý model podávača, ale aký princíp váženia. Objemový podávač dávkuje podľa objemu: rýchlosť závitovky určuje výkon, takže ak sa objemová hustota posunie – v dôsledku vlhkosti, segregácie alebo opätovného balenia – posunie sa aj dodaná hmota. Gravimetrický podávač dávkuje podľa hmotnosti: snímače zaťaženia nepretržite merajú hmotnosť a ovládač nastavuje rýchlosť tak, aby bol hmotnostný prietok konštantný. Pre kritické alebo drahé prísady a pre väčšinu kontinuálnych procesov vytláčania je referenčnou technológiou gravimetrická kontrola straty hmotnosti. Môžete si prečítať viac o princíp kontroly za kŕmením na chudnutie v našom podrobnom vysvetlení.
Prírastok hmotnosti je dávková forma rovnakej myšlienky: materiál sa privádza do nádoby, kým váha nedosiahne cieľ, a potom sa vypustí. Hodí sa pre dávkové miešanie, menšie prísady a receptúry premixov, ktoré vyžadujú pevnú hmotnosť na cyklus. Praktické pravidlo: kontinuálna extrúzia a kritické dávkovanie by mali využívať úbytok hmotnosti; diskrétne dávkové recepty môžu využívať prírastok hmotnosti; nekritické materiály so stabilnou objemovou hmotnosťou možno dávkovať objemovo pri nižších nákladoch.
| Typ podávača | Princíp váženia | Typická presnosť | Najlepšie sa hodí pre | Pozor na |
|---|---|---|---|---|
| Podávač na chudnutie | Gravimetrické, kontinuálne | ±0,25–0,5 % nastavenej hodnoty | Prášky, pelety a nízkodávkové prísady na extrúznych linkách | Cyklus doplňovania nakrátko preruší meranie |
| Automatický podávač závažia | Gravimetrické, dávkové (prírastok hmotnosti) | ±0,5–1 % cieľa | Diskrétne dávkové recepty, menšie prísady | Doba cyklu na dávku |
| Objemový závitovkový podávač | Objemový | ±1–2 % nastavenej hodnoty | Stabilné sypké materiály, hrubé pelety | Posun hustoty mení dodávanú hmotu |
| Kónický (kužeľový) podávač | Objemový, can be gravimetric | Závisí od konfigurácie | Nízkodávkové aditíva a systémy s vysokým obsahom plnív | Geometria kužeľa musí zodpovedať prietoku prášku |
Porovnanie dvoch prístupov ovládania na prvý pohľad
Radarová tabuľka nižšie porovnáva objemové a gravimetrické dávkovanie naprieč piatimi kritériami, na ktorých najviac záleží na zlučovacej linke. Gravimetrické riadenie vyhráva presnosťou a vhodnosťou nepretržitého procesu za cenu vyššej počiatočnej investície; objemová kontrola zostáva atraktívna, keď sú tolerancie uvoľnené.
Ako sa porovnáva skutočná presnosť
Hodnoty presnosti sa vzťahujú na maximálnu odchýlku od nastavenej hodnoty za stabilných podmienok. Priepasť medzi manuálnou praxou a gravimetrickým riadením je miesto, odkiaľ prichádza návrat k automatizácii.
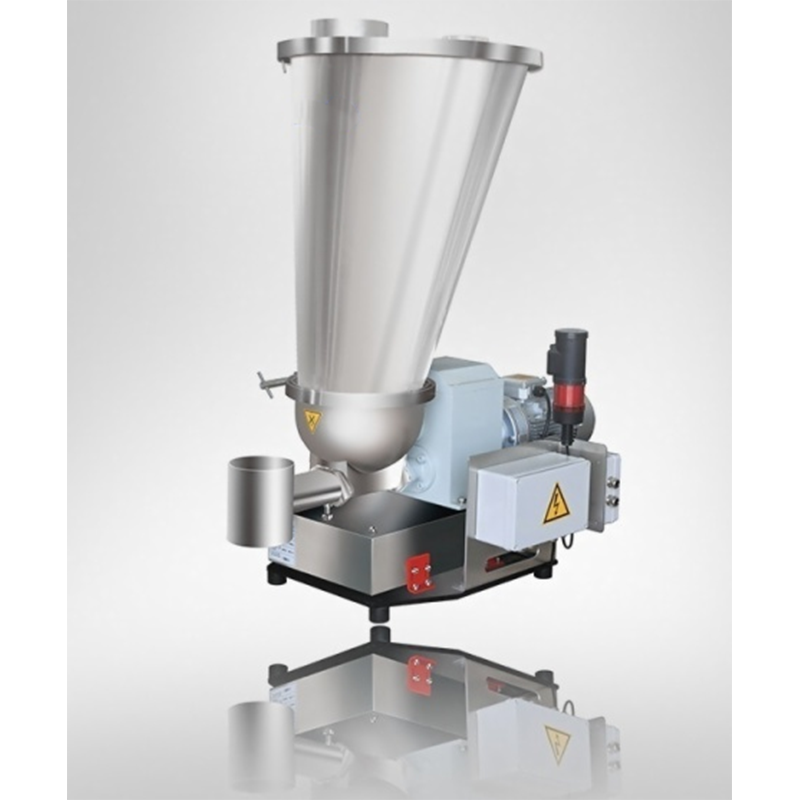 Gravimetrický podávač na zníženie hmotnosti s integrovaným ovládaním Toto riešenie kombinuje skladovanie, váženie, dopravu a dávkovanie v uzavretej slučke pre kontinuálne zlučovacie linky. Vyhovuje operátorom, ktorí hľadajú presné gravimetrické riadenie a automatizáciu na zníženie odchýlky od nastavenej hodnoty. Zobraziť produkt →
Anatómia automatického dávkovacieho systému pre vytláčaciu linku
Automatizovaná dávkovacia stanica je reťazec štyroch funkcií: skladovanie a vykladanie, váženie, doprava do procesu a kontrola. Schéma nižšie ukazuje typickú konfiguráciu na dvojzávitovkovej kompaundačnej linke – dávkovač so stratou hmotnosti s násypkou a silomermi napájajúcimi sud, bočný podávač pre prášok s vysokou náplňou a centrálnu riadiacu skriňu s receptúrami a dávkovaním v uzavretej slučke.
Materiál opúšťa násypku a prechádza cez závitovku podávača; modul snímača zaťaženia hlási regulátoru stratu hmotnosti; regulátor plynule nastavuje rýchlosť skrutky; a každá dávkovacia udalosť sa zaznamená oproti číslu šarže. Rovnaká architektúra sa mení od jedného podávača až po celú linku na miešanie s desiatimi alebo viacerými prísadami.
Vplyv na stabilitu procesu sa rýchlo prejaví v údajoch o dávkach. V nižšie uvedenom ilustračnom trende sa manuálna stanica pohybuje, keď sa operátori a vlastnosti materiálu menia, zatiaľ čo automatizovaná linka drží úzke pásmo okolo cieľovej hmotnosti.
Pre dávkové operácie premixu alebo váženia a vysypania vykonáva automatický dávkovač hmotnosti dávkovanie na zvýšenie hmotnosti do prijímacej nádoby. Pretože sa cieľová hmotnosť zadáva z HMI, zmeny receptúry trvajú niekoľko sekúnd a systém automaticky označí každú dávku, ktorá je mimo tolerancie.
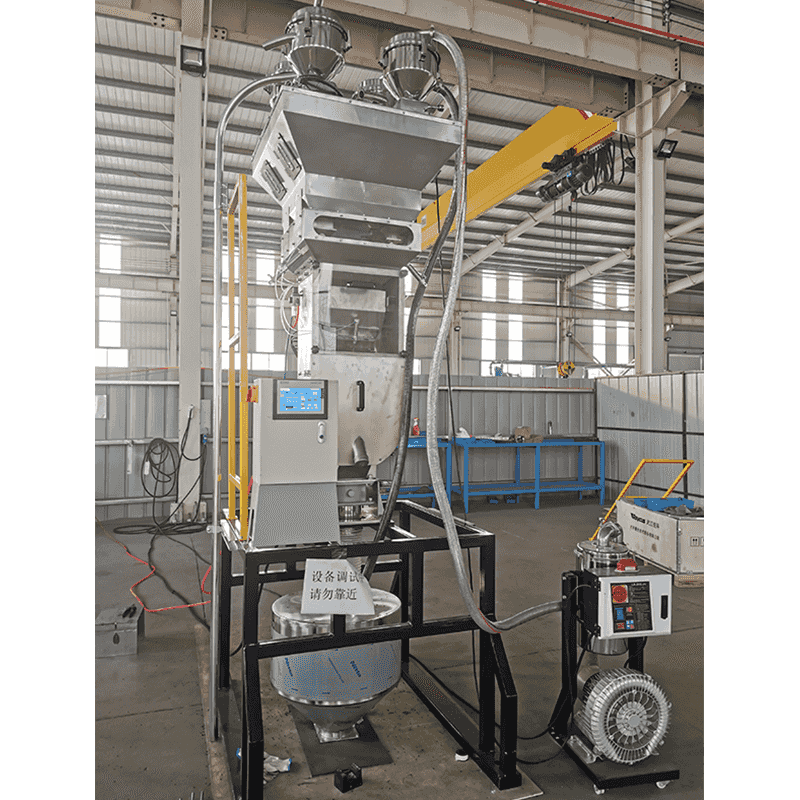 Automatický systém dávkovania a miešania na zvýšenie hmotnosti Tento systém, navrhnutý pre dávkové premixy alebo operácie váženia a vysypania, automaticky meria každú zložku do mixéra. Zjednodušuje zmeny receptúry prostredníctvom HMI a označuje dávky mimo tolerancie pre konzistentnú kvalitu produktu. Zobraziť produkt →
Výberové kritériá a bežné chyby pri obstarávaní
O výbere kŕmidla rozhoduje prášok, nie brožúra. Kontrolný zoznam, ktorý pokrýva správanie materiálu a procesné rozhranie, zabráni väčšine neúspešných inštalácií.
- Vlastnosti materiálu: objemová hmotnosť a jej premenlivosť, veľkosť častíc, tekutosť, limity vlhkosti a teploty.
- Presnosť requirement: definujte toleranciu zo špecifikácie produktu a uveďte presnosť podávača v rovnakých jednotkách.
- Rozsah rýchlosti podávania: minimálna stabilná rýchlosť posuvu zvyčajne záleží viac ako maximálna; 10:1 je bežným cieľom.
- Stratégia doplňovania: vákuum, závitovkové alebo ručné dopĺňanie musí byť navrhnuté tak, aby čas doplňovania bol krátky vzhľadom na pracovný objem zásobníka.
- Čistenie a výmena: pre časté zmeny farby alebo materiálu, čas demontáže a kontaktné plochy určujú využiteľnú kapacitu.
- Ovládacie rozhranie: podávač by si mal vymieňať nastavené hodnoty, aktuálnu rýchlosť, stav doplňovania a alarmy s PLC extrudéra bez práce s vlastným protokolom.
Kde sa pokazia inštalácie: najčastejšími chybami je výber objemovej regulácie pre materiál, ktorého hustota sa mení, montáž snímačov zaťaženia tam, kde vibrácie z extrudéra vstupujú do váhového modulu, a ignorovanie dynamiky dopĺňania – podávač je len taký presný, ako je jeho cyklus dopĺňania.
Dodatočné vybavenie existujúcej linky je zvyčajne možné: podávače, snímače zaťaženia a riadiaca skriňa môžu byť pridané bez výmeny extrudéra. náš projekty modernizácie a modernizácie systematicky pokrývať takéto prípady, od technických plastov až po linky na výrobu predzmesi s vysokou náplňou.
Pre zlúčeniny so 40 – 80 % plniva – uhličitan vápenatý, mastenec, retardéry horenia alebo sadze – sa uprednostňuje bočné kŕmenie po prúde pred pridávaním do hlavnej násypky. Bočný podávač používa kužeľovú závitovku, často s podporou podtlaku, na zatlačenie práškov s nízkou objemovou hustotou do čiastočne roztaveného polyméru, čím sa zlepšuje disperzia a znižuje sa opotrebovanie sekcií závitovky proti prúdu.
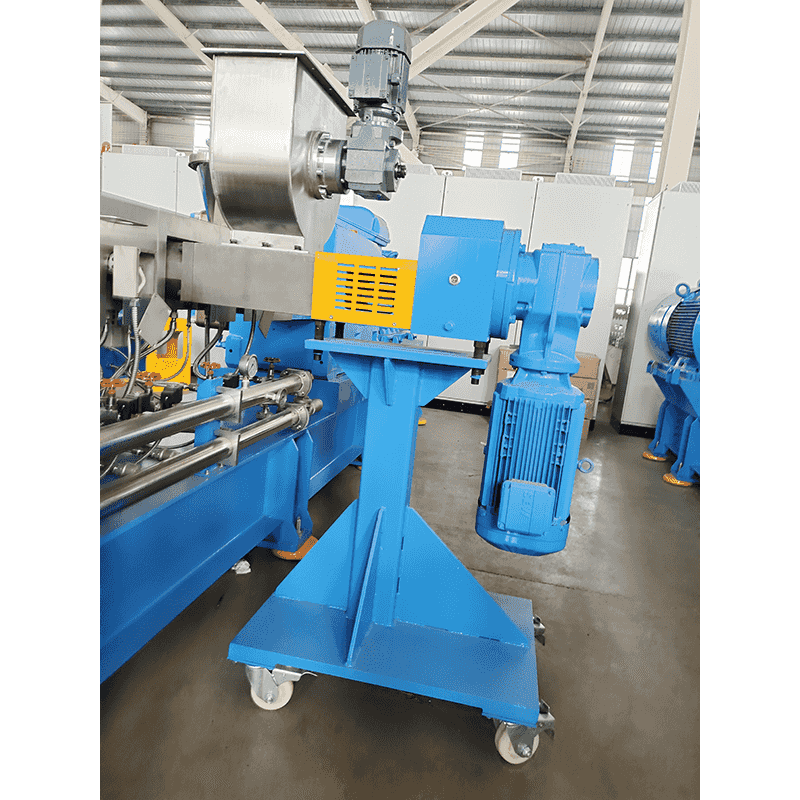 Bočný podávač pre vysoko plniace a práškové spracovanie Bočný podávač s núteným podávaním, ktorý spracováva prášky, krátke vlákna alebo premixové materiály. Môže použiť podtlakové čerpanie na zvýšenie objemovej hustoty, čím sa zlepší účinnosť pri podávaní zmesí s vysokou náplňou po prúde na dvojzávitovkových linkách. Zobraziť produkt →
Praktická cesta implementácie
Automatizácia nemusí byť jednorazová prestavba. Postupná cesta znižuje riziko a umožňuje operátorom vybudovať si dôveru vďaka novým ovládacím prvkom.
- Charakterizujte každý materiál. Zmerajte objemovú hmotnosť a jej variácie, veľkosť častíc, tekutosť, vlhkosť a teplotné limity. Správanie prášku rozhoduje o type podávača, geometrii závitovky a dizajne násypky.
- Definujte cieľ presnosti pre každú zložku. Odvodzujte ho zo špecifikácie produktu, nie z marketingu predajcu. Farebný systém masterbatch potrebuje väčšiu toleranciu ako lacný plnivo.
- Vyberte princíp váženia a podávač pre každý komponent. Úbytok hmotnosti pre nepretržité kritické dávkovanie, prírastok hmotnosti pri pridávaní dávok, bočný podávač pre plnivo po prúde.
- Plán integrácie riadenia. Prideľte vstupy a výstupy PLC, ukladanie receptov, alarm a blokovaciu logiku s rýchlosťou extrudéra, plus zaznamenávanie údajov pre dávkové správy.
- Nainštalujte, nakalibrujte a overte. Spustite statickú kontrolu hmotnosti a potom dynamický test pri minimálnych a maximálnych rýchlostiach posuvu. Správne vyladený systém na zníženie hmotnosti by si mal udržať svoju menovitú presnosť v pomere 10:1.
- Vylaďte správanie sa dopĺňania a spúšťania. Úroveň doplnenia, tlmenie a rýchlosť zotavenia – to všetko určuje, či sa presnosť dosiahne vo výrobe – nielen pri akceptačnom teste.
Validácia zvyčajne odhalí dve prekvapenia: skutočné kolísanie objemovej hmotnosti prichádzajúceho materiálu a potrebnú mechanickú tuhosť okolo váhového modulu. Rozpočtovanie času pre obe na začiatku zabraňuje najčastejším oneskoreniam pri uvedení do prevádzky.
Často kladené otázky
Podávač so zníženou hmotnosťou je umiestnený na snímačoch zaťaženia a nepretržite meria hmotnosť zásobníka a materiálu. Regulátor porovnáva nameranú stratu hmotnosti v priebehu času s cieľovou rýchlosťou posuvu a upravuje rýchlosť skrutky v reálnom čase, čo poskytuje gravimetrickú presnosť aj pri zmene objemovej hmotnosti.
Objemový dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
Pri kŕmení so stratou hmotnosti je typická presnosť ±0,25–0,5 % nastavenej hodnoty za stabilných podmienok. Systémy s automatickou hmotnosťou (prírastok hmotnosti) zvyčajne udržia ±0,5–1 % cieľa. Manuálne hromadné váženie sa bežne pohybuje v rozsahu ±2–3% v závislosti od rozlíšenia váhy a techniky operátora.
áno. Väčšina dvojzávitovkových liniek môže byť dodatočne vybavená bez výmeny extrudéra. Projekt zvyčajne pridáva podávače, snímače zaťaženia a riadiacu skriňu, prepracúva logiku riadenia, zavádza správu receptúr HMI a overuje novú presnosť dávkovania pred spustením sériovej výroby.
Pri 40–80 % naplnení plniva spôsobuje pridávanie všetkého prášku do hlavnej násypky slabé rozptýlenie a vysoké opotrebovanie skrutky. Bočný podávač zavádza plnivo po prúde do čiastočne roztaveného polyméru, zvyšuje sypnú hustotu prášku pôsobením podtlaku a zlepšuje zmáčanie a priepustnosť.
Odstraňuje tri zdroje chýb: techniku operátora, oneskorenie čítania stupnice a posun hustoty. Recepty a alarmy sú reprodukovateľné, každá dávka sa zaprotokoluje a podávač sa neustále opravuje – takže pelety spĺňajú rovnaký cieľ od dávky k dávke.


