

 ENG
Linka na výrobu PP dosiek s hrúbkou 1,5 mm plechu rýchlosťou 350 kg/h beží ráno dobre, potom sa hrúbka po výmene balenia sita posunie o 0,2 mm. Operátor siahne po ovládaní vyťahovania, ale skutočnou príčinou je zvyčajne strata stability teploty matrice, keď sa mení protitlak extrudéra. Pri extrúzii PP a PE dosiek závisí kvalita od celej linky – extrudéra, matrice, valcového stohu, chladiaceho dopravníka a rezačky – pracujúcej ako jeden systém. Pochopenie týchto interakcií umožňuje tímu rýchlo nájsť chyby a udržať predstavenstvo v tolerancii.
Čo je linka na vytláčanie dosiek PP PE?
Linka na vytláčanie PP PE dosiek je kontinuálny výrobný systém, ktorý taví polypropylénové alebo polyetylénové pelety a tvaruje ich do plochého plechu alebo dosky. Typická konečná hrúbka je 0,3 – 30 mm a šírka dosky je zvyčajne 1 000 – 2 500 mm v závislosti od šírky plochej matrice a leštiaceho valca.
Proces prebieha v šiestich fázach a každá fáza musí byť priradená k ďalšej, inak sa objavia chyby.
- Kŕmenie — pelety a prísady sa dávkujú do násypky; gravimetrické dávkovače stabilizujú výstup pri zmene receptúry.
- Tavenie a preprava — skrutka roztaví polymér a vytvorí stabilný tlak; nedostatočný krútiaci moment sa prejavuje rázmi.
- Filtrácia a matrica — menič sita odstraňuje gély a nečistoty a plochá matrica sa roztaví rovnomerne po celej šírke.
- Leštenie — trojvalcový stoh stláča taveninu na cieľovú mieru a kontroluje lesk povrchu.
- Chladenie — valčeky alebo chladiace lôžka odstraňujú teplo postupne, aby sa zabránilo deformácii a zvyškovému napätiu.
- Ťahanie a rezanie — sťahovák udržuje konštantné napätie; nožnica, píla alebo navíjačka robí konečnú dĺžku.
Schéma nižšie zobrazuje typickú linku s jednou skrutkou. Pre formulácie, ktoré si vyžadujú intenzívne miešanie – plnený PP, farebný masterbatch alebo recyklovaný obsah – ko-rotujúce dvojzávitovkové extrudéry sú často preferované ako taviaca jednotka kvôli ich vyššej disperznej miešacej kapacite.
Hlavné komponenty, ktoré rozhodujú o kvalite dosky
Stoh extrudéra, matrice a leštiaceho valca tvoria kvalitatívny trojuholník rady dosiek. Ak je jeden poddimenzovaný alebo nesúladný, tabuľka to okamžite zobrazí. V tabuľke sú uvedené hlavné komponenty a typické chyby, ktoré spôsobujú, keď je zhoda nesprávna.
| Komponent | Hlavná funkcia | Typická chyba v prípade nesúladu |
|---|---|---|
| Extrudér | Taví polymér, dodáva rovnomernú taveninu | Výstupné rázy, kolísanie teploty taveniny |
| Menič obrazovky | Odstraňuje gély a nečistoty | Čierne škvrny, čiary |
| Plochá matrica | Rozdeľuje taveninu po šírke | Hrubé alebo tenké okraje, nerovnomerný rozmer |
| Leštenie stack | Nastavuje hrúbku a povrchovú úpravu | Zvlnený povrch, rozdiely v lesku |
| Chladenie section | Odstraňuje teplo bez vytvárania stresu | Curling, strata plochosti |
| Odťah a rezačka | Udržuje napätie, reže na dĺžku | Variácia dĺžky, poškriabaný povrch |
Krútiaci moment skrutiek je najviac podkúpenou špecifikáciou na palubných linkách. Linka, ktorá prevádzkuje mäkké pelety pri 5 Nm/cm³, sa môže zablokovať, keď sa tá istá skrutka stretne s 30 % recyklovaného plniva vločiek alebo uhličitanu vápenatého. Výrobcovia, ktorí plánujú neskôr zmeniť zloženie, by si mali od začiatku kúpiť stroj s vyšším krútiacim momentom.
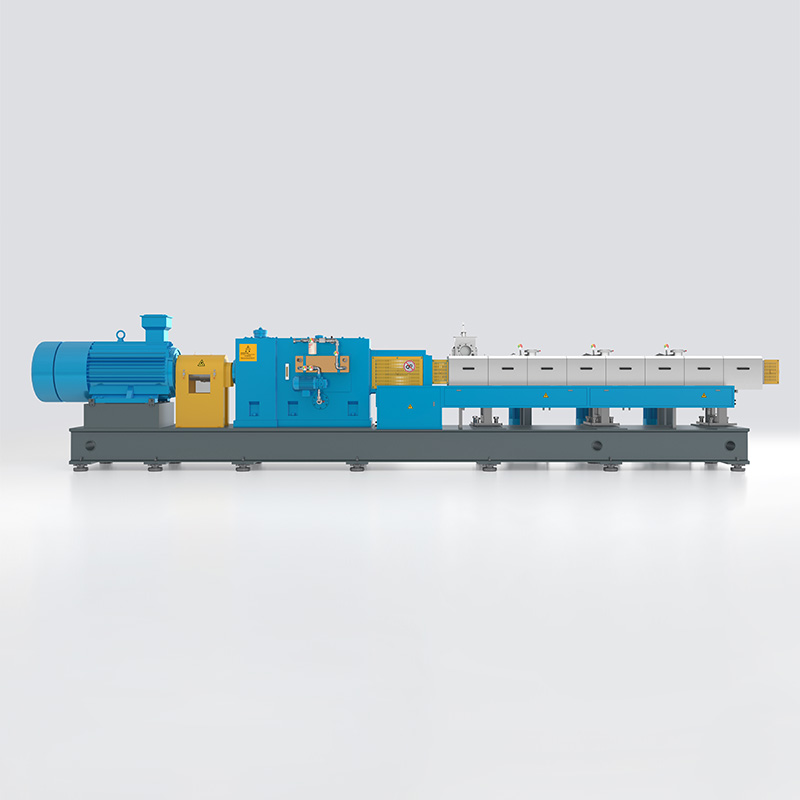 Vysokovýkonný dvojzávitovkový extrudér KTS pre modifikované technické plasty Séria KTS ponúka špecifický krútiaci moment 14 Nm/cm³, vďaka čomu je vhodná pre vysokoviskózne a modifikované technické plasty. Ak vaša linka dokáže spracovávať recyklované vločkové alebo minerálne plnivá, tento dizajn s vyšším krútiacim momentom pomáha udržiavať priepustnosť a zabraňuje zaseknutiu. Zobraziť produkt →
Procesné teploty, ktoré určujú kvalitu plechu
PP a PE sú semikryštalické. Valec musí zahriať polymér vysoko nad jeho bod topenia, zatiaľ čo teploty matrice a valca riadia povrchovú úpravu a konečnú kryštalinitu. Správne nastavenie zóny je najrýchlejší spôsob, ako rezať odpad.
| Zóna | PP nastavená hodnota | HDPE nastavená hodnota |
|---|---|---|
| Zóna podávania | 50 – 80 °C | 50 – 70 °C |
| Sudová zóna 1 | 180–200 °C | 170 – 190 °C |
| Sudové zóny 2–4 | 200–230 °C | 190–220 °C |
| Adaptér a čerpadlo na taveninu | 210–230 °C | 200 – 220 °C |
| Plochá matrica | 200–230 °C | 190–220 °C |
| Rolovací stoh | 60 – 100 °C | 60–90 °C |
Okná teploty topenia dvoch skupín polymérov sú porovnané nižšie.
Praktické pravidlo: ak je povrch dosky matný alebo drsný, skontrolujte najskôr teplotu matrice. Pokles o 20 °C na okraji lisovnice môže spôsobiť rovnakú chybu ako opotrebovaný kotúč. Uchovávajte teplotný protokol pre každý produkt a porovnajte ho s predchádzajúcimi dobrými prevádzkami.
Výstupné rýchlosti a veľkosť riadku
Výkon rozhoduje o tom, koľko štvorcových metrov dosky dokáže linka vyrobiť za hodinu, a je to prvé číslo, ktoré kupujúci porovnávajú. Tabuľka zobrazuje typické výkonové rozsahy pre PP plech na vytláčanie na jednozávitovkových linkách rôznych priemerov závitovky.
Dimenzovanie je rovnováha medzi výstupom skrutky, šírkou matrice a šírkou kotúča. 120 mm extrudér s rýchlosťou 400 – 600 kg/h môže naplniť matricu s priemerom 1 200 mm 2 mm doskou; rovnaký výkon na matrici s priemerom 2 500 mm produkuje tenší plech, pokiaľ nie je upravená rýchlosť skrutky a medzera matrice. Vždy veľkosť z vášho cieľového zoznamu produktov, nie z maximálneho výkonu skrutky.
Pre veľkú kapacitu, veľkoobjemový extrudér s hlbšími lopatkami udržuje vysoký výkon pri nižšej rýchlosti závitovky, čo znižuje teplotu taveniny a náklady na energiu na tonu.
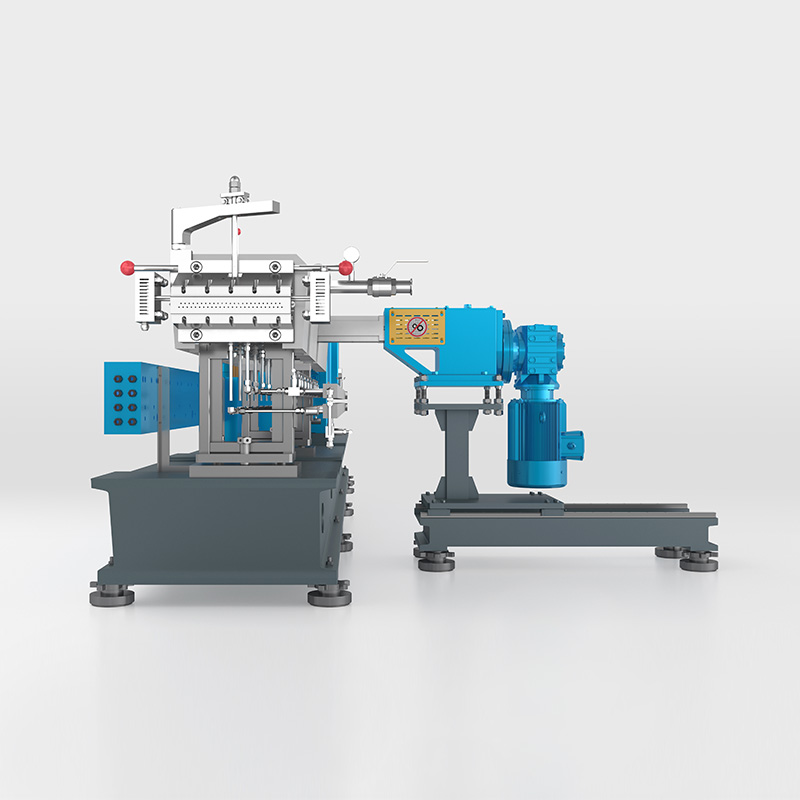 KTD veľkoobjemový extrudér s hlbokými závitovkami pre aplikácie s vysokou náplňou Séria KTD sa vyznačuje špecifickým krútiacim momentom 11 Nm/cm³ a veľkou hĺbkou drážky, ktorá je navrhnutá pre vysoko plniace, reaktívne a na teplo citlivé materiály. Vyhovuje veľkokapacitným linkám, kde nižšia rýchlosť skrutky a hlbšie ulety môžu znížiť teplotu taveniny a náklady na energiu. Zobraziť produkt →
PP vs PE: Ako správanie materiálu mení nastavenie
Výber PP alebo PE zmení nastavenia stroja viac, než väčšina kupujúcich očakáva. Radarová tabuľka sumarizuje rovnováhu vlastností, ktorá riadi návrh dosky a rozhodnutia o procese.
Na podlahe sú najdôležitejšie tri rozdiely. HDPE sa topí o 10–20 °C nižšie ako PP, takže teploty suda sú znížené. PE sa pri chladení viac zmršťuje, takže stoh roliek a chladiaca časť musia kontrolovať rovinnosť namiesto jednoduchého naťahovania listu. PP dáva tuhšiu dosku; PE poskytuje lepšiu rázovú pevnosť a chemickú odolnosť pri nízkych teplotách.
| Nehnuteľnosť | PP | HDPE | Vplyv na linku |
|---|---|---|---|
| Hustota (g/cm³) | 0,90 – 0,91 | 0,94 – 0,96 | Vyššia hmotnosť dosky na meter štvorcový pre PE |
| Rozsah topenia | 160 – 170 °C | 130–140 °C | Nižšie nastavené hodnoty hlavne pre HDPE |
| Tuhosť | Vyššie | Mierne | PP umožňuje zníženie miery pre rovnakú tuhosť |
| Zmršťovanie pri chladení | 1,0 – 2,5 % | 2,0 – 4,0 % | HDPE potrebuje viac kontrolované chladenie, aby zostal plochý |
| Povrchový lesk | Dobre | Nižšia | Teplota valca nastavená na vyššiu pre lesk PP |
Spoločné aplikácie dosiek PP a PE
Trhy PP a PE dosiek sa prekrývajú, ale každý materiál vedie v iných kategóriách. Prispôsobenie materiálu aplikácii je zvyčajne prvou otázkou, ktorú zákazníci kladú.
- Balenie na tvarovanie za tepla: PP fólie na podnosy, nádoby na potraviny a balenia hotového jedla; pre rovnomerné rozloženie stien je potrebná stabilná hrúbka.
- Papiernictvo a kancelárske potreby: priehľadná PP doska na šanóny, prezentačné obaly a zakladače; tu záleží vysoký lesk a nízky zákal.
- Konštrukcia a debnenie: PE doska pre ochranné vložky, káblové rozpery a opakovane použiteľné debniace panely; Kľúčová je nárazová pevnosť a odolnosť proti vlhkosti.
- Automobilový interiér: PP doska na vložky do topánok a podložku obloženia; kritická je dlhodobá tepelná odolnosť a rozmerová stálosť.
- Kontakt s chemikáliami a potravinami: PE dosky na krájanie a vložky nádrží; odolnosť voči chemikáliám a čistiacim prostriedkom je dôležitejšia ako lesk.
Výrobca, ktorý prepína medzi aplikáciami, mení nastavenia linky, ale tá istá linka zvyčajne zvládne celý rozsah, ak pre ňu boli špecifikované skrutky a rolky.
Ako si vybrať linku na vytláčanie dosiek z PP PE
Línia dosiek je investícia na 10 až 20 rokov. Päť nižšie uvedených kontrol zabraňuje najčastejším chybám v projektoch nových liniek.
- Prispôsobte krútiaci moment plánu receptúry. Ak budúce produkty môžu obsahovať plnivá, recyklovaný obsah alebo spomaľovače horenia, vyberte teraz extrudér s vyšším krútiacim momentom; neskoršia dodatočná montáž je oveľa drahšia.
- Veľkosť šírky a hrúbky matrice podľa vášho skutočného zoznamu produktov. Široká matrica je efektívna pre širokú dosku, ale plytvá pri úzkych produktoch prevádzkovaných tri dni v týždni.
- Skontrolujte stoh leštiacich valcov. Priemer kotúča, chrómová úprava, nezávislé nastavenie medzery a chladiace okruhy definujú maximálny lesk a rovinnosť, ktorú môžete predať.
- Skontrolujte odťah a frézu pri maximálnej rýchlosti linky. Mnohé linky sú obmedzené ťahaním a rezaním po prúde dlho predtým, ako extrudér dosiahne svoj výstup.
- Potvrďte podpornú štruktúru dodávateľa. Uvedenie do prevádzky, náhradné diely a školenie procesov rozhodujú o tom, ako rýchlo linka dosiahne konštrukčný výstup.
Krútiaci moment skrutky má najsilnejší vplyv na dlhodobú flexibilitu. Toto analýza krútiaceho momentu a výkonu vysvetľuje, prečo by energetický systém nikdy nemal byť poddimenzovaný.
Ak už linku prevádzkujete a obmedzením je kapacita alebo zmena produktu, a projekt rekonštrukcie môže modernizovať extrudér a následné za nižšie investičné náklady.
Nakoniec buďte realistickí, pokiaľ ide o automatizáciu. Základná rada s manuálnou výmenou sita je lacnejšia na nákup a jednoduchšia na údržbu; tesné tolerancie alebo malá posádka oprávňujú automatické meranie. Pre štandardné produkty, cenovo výhodná séria pokrýva hlavný proces a ponecháva rozpočet na automatizáciu, na ktorej záleží najviac.
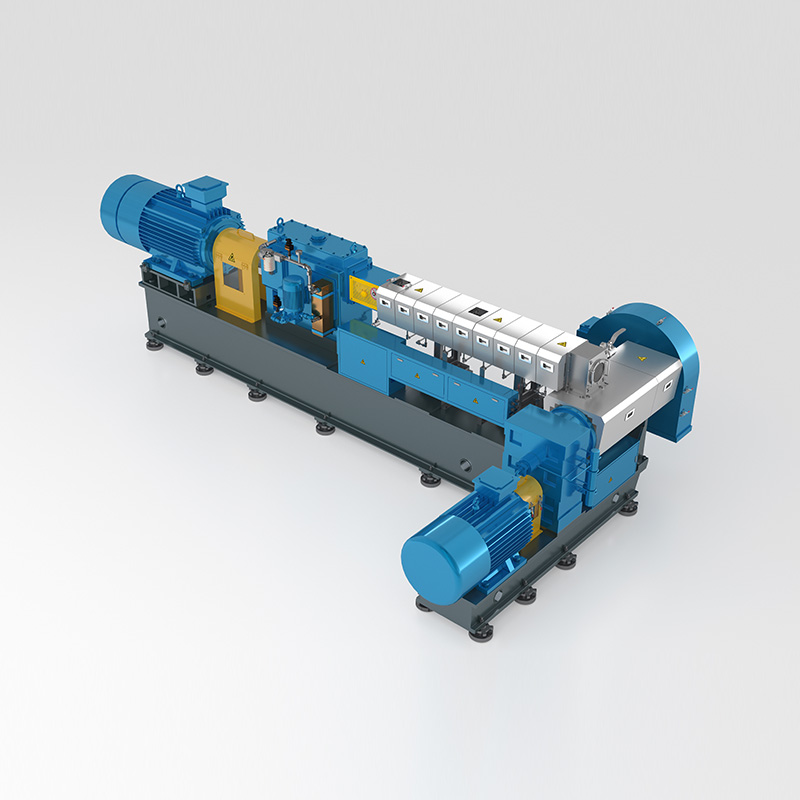 ECO cenovo výhodná séria extrudérov pre rozpočtové kompaundátory Séria ECO poskytuje špecifický krútiaci moment 9 Nm/cm³ a ponúka ekonomickú možnosť výroby modifikovaných technických plastov. Zodpovedá potrebám štandardných produktov a umožňuje vám prideliť rozpočet na automatizáciu alebo iné kontroly procesov, na ktorých najviac záleží. Zobraziť produkt →
Často kladené otázky
Q1. Aký je rozdiel medzi extrúziou PP a PE dosky?
PP doska je tuhšia, priehľadnejšia a odoláva vyšším teplotám, kým PE doska poskytuje lepšiu chemickú odolnosť a rázovú pevnosť pri nízkych teplotách. Hlavné rozdiely v rade sú teplota valca, teplota valca a ovládanie chladenia.
Q2. Aký rozsah hrúbky môže produkovať linka na vytláčanie PP dosiek?
Typická čiara pokrýva 0,3 mm až 30 mm. Tenký plech sa spolieha na presnú medzeru medzi valcami a vysokú rýchlosť linky; hrubá doska potrebuje nižšiu rýchlosť a dlhšiu chladiacu časť, aby sa predišlo stopám po potopení.
Q3. Dokáže tá istá linka spracovať PP aj PE?
Áno, väčšina liniek môže prepínať medzi PP a PE. Prechod si vyžaduje nové nastavené hodnoty teploty, nastavenie teploty valca a zvyčajne čistiacu zmes. Skrutka musí byť navrhnutá pre obe viskozity taveniny.
Q4. Koľko stojí linka na vytláčanie PP PE dosiek?
Cena závisí od veľkosti extrudéra, šírky matrice, konfigurácie po prúde a úrovne automatizácie. Ak chcete získať reálne číslo, pošlite dodávateľovi svoje cieľové produkty, rozsah hrúbok, šírku a ročnú produkciu.
Q5. Prečo má doska zvlnené okraje alebo variácie hrúbky?
Bežnými príčinami sú nestabilná teplota taveniny, opotrebovaná skrutka alebo okraj matrice, nesprávna medzera medzi valcami a nesúlad rýchlosti vyťahovania. Najprv skontrolujte kolísanie tlaku taveniny – zvyčajne ukazuje na extrudér alebo sito.
Q6. Dá sa na výrobu PP dosiek použiť dvojzávitovkový extrudér?
Áno, dvojzávitovkové extrudéry sa používajú, keď zloženie dosky obsahuje pigmenty, plnivá alebo recyklované vločky, ktoré si vyžadujú intenzívne miešanie. Umožňujú tiež in-line kompaundovanie, čím sa doska vyrába priamo z vlastného zloženia.


